
Радиус гибки листового металла: минимальный радиус, таблица и ГОСТ

Что такое радиус гибки: внутренний и наружный
Радиус гибки — это радиус закругления в зоне изгиба. Обычно под ним понимают внутренний радиус: кривизну той стороны, которая оказывается внутри угла. Наружный радиус больше внутреннего на толщину листа и равен R + s. У листа толщиной 3 мм с внутренним радиусом 4 мм наружный будет 7 мм.
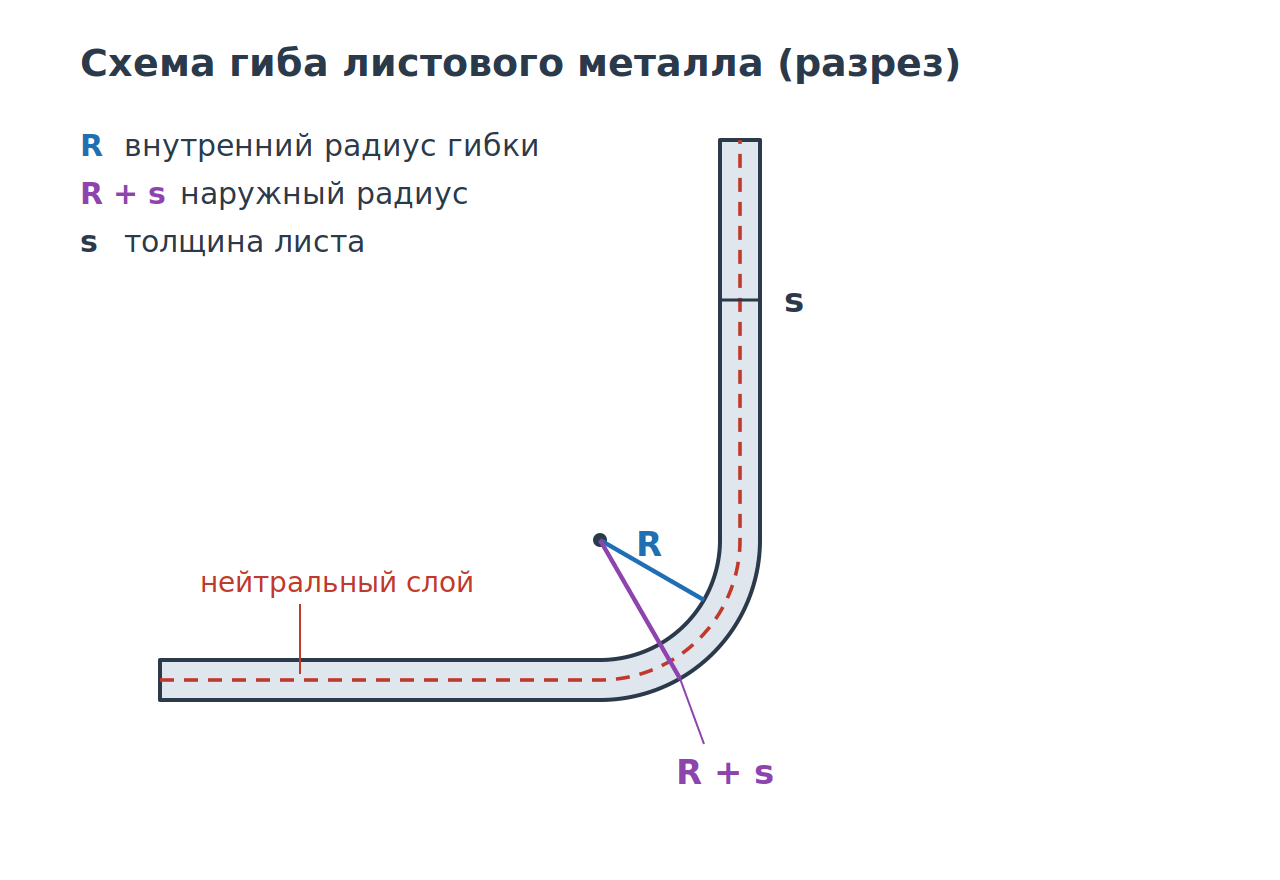
В зоне изгиба внутренняя сторона листа сжимается, а наружная вытягивается. Граница между ними, где длина волокон остаётся прежней, называется нейтральным слоем. Его положение пригодится позже, при разговоре о развёртке.
Радиус, заданный на чертеже, и радиус готовой детали могут расходиться: на результат влияют инструмент и свойства конкретной партии металла. Так что радиусы гибки листового металла в документации и в изделии лучше различать: в одном случае речь о значении из чертежа, в другом — о том, что получилось после гибки.
Минимальный радиус гибки листового металла и формула
При слишком крутом изгибе наружные волокна вытягиваются больше, чем способен выдержать металл, и на выпуклой стороне возникают трещины. Отсюда ограничение: у каждого материала есть свой минимальный радиус гибки листового металла, то есть наименьший внутренний радиус, при котором лист гнётся без разрушения.
Оценку делают по формуле Rmin = k · s. Здесь s обозначает толщину заготовки, а k — безразмерный коэффициент. Его значение зависит от марки металла, от состояния листа и от положения линии гиба относительно проката. Брать k нужно из справочной таблицы, она дана ниже. Частное R/s принято называть относительным радиусом.
Посмотрим, как это работает. Заготовка из Ст3, толщина 3 мм, металл отожжённый. При линии гиба поперёк волокон проката k = 0,1, и радиус не может быть меньше 0,1 × 3 = 0,3 мм. Если гнуть вдоль волокон, k = 0,5, и минимум поднимается до 1,5 мм. Возьмём теперь нержавеющую Х18Н9Т толщиной 2 мм, тоже отожжённую, и будем гнуть её вдоль волокон. Здесь k = 2,0, а значит, внутренний радиус не может быть меньше 4 мм.
Но этот минимум не стоит принимать за рабочее значение: он показывает лишь границу по пластичности металла. Справочники прямо советуют применять наименьшие радиусы только при конструктивной необходимости, а в остальных случаях брать радиус крупнее.
От чего зависит минимальный радиус
Коэффициент k не берётся с потолка, на него влияют сразу несколько факторов.
- Материал и пластичность. Пластичные металлы переносят более крутой изгиб. Если сравнивать отожжённые образцы, то у меди и низкоуглеродистой стали относительный радиус заметно меньше, чем у нержавеющей стали и твёрдого дюралюминия.
- Состояние металла. Наклёп (упрочнение металла при деформации) делает его менее пластичным, а допустимый радиус растёт. Для Ст3 при гибке вдоль волокон коэффициент увеличивается с 0,5 до 1,0, для нержавеющей Х18Н9Т с 2,0 до 4,0. Заготовки, которые вырубали или резали без последующего отжига, по справочному примечанию рассчитывают как наклёпанный металл.
- Толщина листа. Минимум задан в долях толщины, и в миллиметрах он растёт вместе с листом. Для толстого проката справочники советуют брать радиус заметно крупнее.
- Направление проката. В процессе прокатки структура металла вытягивается в волокна. Гнуть поперёк волокон безопаснее, чем вдоль: у отожжённой Ст3 допустимый радиус отличается в пять раз. Когда линия гиба расположена наискосок к направлению проката, значения берут между крайними.
- Угол гиба и инструмент. Справочники дают отдельные таблицы для разных углов гиба, а итоговый радиус зависит ещё и от оснастки. Об этом речь пойдёт ниже.
Таблица минимальных радиусов гибки (R/s)
Ниже собраны значения k = Rmin / s для холодной гибки. Умножив коэффициент на толщину листа, вы получите радиус в миллиметрах. Слова «поперёк» и «вдоль» описывают, как линия гиба лежит относительно волокон проката. Прочерк стоит там, где справочник значения не даёт.
| Материал | Отожжённый, поперёк волокон | Отожжённый, вдоль волокон | Наклёпанный, поперёк волокон | Наклёпанный, вдоль волокон |
|---|---|---|---|---|
| Сталь 20, Ст3 | 0,1 | 0,5 | 0,5 | 1,0 |
| Алюминий | — | 0,2 | 0,3 | 0,8 |
| Латунь Л68 | — | 0,2 | 0,4 | 0,8 |
| Медь | — | 0,2 | 1,0 | 2,0 |
| Нержавеющая сталь Х18Н9Т | 1,0 | 2,0 | 3,0 | 4,0 |
| Дюралюминий мягкий | 1,0 | 1,5 | 1,5 | 2,5 |
| Дюралюминий твёрдый | 2,0 | 3,0 | 3,0 | 4,0 |
Цифры взяты из справочной таблицы допустимых радиусов, которую приводят в учебной и справочной литературе по листовой штамповке. Строки для сталей средней и высокой прочности в разных изданиях расходятся, и в таблицу их не включили. Для нержавеющей стали в справочнике приведена марка Х18Н9Т, для других марок значение лучше уточнять. Для ответственных деталей сверяйтесь с данными поставщика металла и подтверждайте радиус пробным гибом.
Ещё три примера на той же таблице. Алюминий толщиной 4 мм в наклёпанном состоянии при гибке вдоль волокон даёт 0,8 × 4 = 3,2 мм. Для наклёпанной меди толщиной 2 мм при такой же ориентации получится 2,0 × 2 = 4 мм. Твёрдый дюралюминий толщиной 3 мм в отожжённом состоянии гнут с радиусом не меньше 6 мм поперёк волокон (2,0 × 3) и 9 мм вдоль (3,0 × 3). Минимальный радиус гибки листового металла здесь меняется в полтора раза только из-за положения линии гиба относительно проката.
Как подобрать радиус гибки: порядок действий
Порядок можно свести к пяти шагам.
- Установите марку металла и его состояние (отожжённый или наклёпанный). Заготовки, полученные резкой без отжига, относите к наклёпанным.
- Выясните, как линия гиба расположена относительно волокон проката: поперёк, вдоль или под углом.
- Найдите в таблице коэффициент k для своего материала и умножьте его на толщину листа. Получится минимальный радиус.
- Добавьте запас: рабочий радиус берут больше минимального везде, где это позволяет конструкция.
- Сверьте результат с имеющимся инструментом и подтвердите пробным гибом.
Радиус гибки листового металла ГОСТ: что есть на самом деле
Многие ищут нормы по запросу «радиус гибки листового металла гост» и рассчитывают найти таблицу в одном стандарте. Единого ГОСТ с таблицей минимальных радиусов гибки листа найти не удалось: значения берут из справочников. Зато есть документы, которые часто путают с такой таблицей.
- ГОСТ 14019-2003 «Материалы металлические. Метод испытания на изгиб». Он описывает, как проверить способность металла выдерживать пластическую деформацию при изгибе. Это метод испытания образцов, а не таблица радиусов для конструктора.
- ОСТ 1 00286-78 «Радиусы сгиба листовых материалов из сталей». Отраслевой документ: он задаёт расчётную формулу минимальных радиусов сгиба для деформируемых сталей ограниченной толщины. На все изделия он не распространяется, а действующую редакцию нужно проверять отдельно.
Иногда в качестве норматива гибки называют ГОСТ 5264 и ГОСТ 14098. Это стандарты на сварные соединения: первый касается ручной дуговой сварки, второй — сварных соединений арматуры и закладных изделий железобетонных конструкций. К радиусу гибки листа они отношения не имеют. Если в техническом задании или переписке встретилась ссылка «по ГОСТ» на радиус гибки, стоит уточнить, о каком именно документе идёт речь.
На практике радиус выбирают по справочным таблицам, данным поставщика металла и требованиям документации на изделие.
Радиус и оснастка, пружинение, развёртка
Значение из таблицы показывает предел самого металла, а не то, какой радиус реально получится на оборудовании. При воздушной гибке пуансон продавливает заготовку в V-образную матрицу, но не прижимает её к дну, поэтому радиус во многом зависит от раскрытия матрицы: чем шире раскрытие, тем крупнее радиус. Значит, разумнее выбирать радиус из тех, которые даёт имеющийся инструмент, а не добиваться «острого» угла любой ценой.
После снятия нагрузки металл частично возвращается назад, и угол гиба получается чуть больше заданного. Это называют пружинением. Его компенсируют перегибом: станок гнёт с небольшим запасом по углу. Нержавеющие стали обладают повышенной упругостью и пружинят заметнее, так что их гибка требует точной настройки оборудования.
Развёртка, то есть длина заготовки до гибки, не равна сумме длин полок. Длину изгиба считают по нейтральному слою, а его положение зависит от радиуса и толщины. Выходит, что, меняя радиус на чертеже, вы меняете и размер заготовки. Расчёт развёртки и коэффициенты пружинения — тема отдельного разговора.
Что учесть заказчику
Несколько практических правил, которые помогают избежать брака и переделок.
- Указывайте, какой радиус задан на чертеже, внутренний или наружный. От этого зависят и развёртка, и подбор инструмента.
- Не опускайтесь до табличного минимума без необходимости. Запас по радиусу надёжнее: он страхует от разницы в свойствах между партиями металла.
- Называйте марку металла и его состояние (отожжённый или наклёпанный), а если направление проката важно для детали, укажите и его.
- Заготовки, вырубленные или нарезанные без отжига, считайте наклёпанными и закладывайте соответствующий радиус. По справочным рекомендациям, их укладывают заусенцами внутрь изгиба: так снижается риск трещин.
- Не размещайте отверстия и вырезы вплотную к линии гиба: при изгибе они деформируются.
- Если радиус критичен, закажите пробный гиб на образце из той же партии металла.
Заключение
Радиус гибки листового металла — это компромисс между пластичностью материала, толщиной, направлением проката и возможностями инструмента. Минимальный радиус — граница, за которой металл трескается, а рабочий радиус разумно брать с запасом. Единой таблицы в ГОСТ найти не удалось, и значения берут из справочников, подтверждая их на образце.
Если вам нужна гибка листового металла по чертежу, отправьте его на расчёт: технологи подскажут радиус под ваш материал и оснастку. Подробнее об услугах — на страницах «Гибка металла» и «Лазерная резка металла», где можно заказать и заготовки под гибку.
Частые вопросы
Для этого используют радиусомеры: наборы шаблонов с выемками разных радиусов. Шаблон прикладывают к изгибу и подбирают тот, который прилегает без просвета. Допустимое отклонение радиуса задаёт чертёж.
Трещины бывают заметны не сразу и обнаруживаются только при контроле. Кроме того, слишком острый гиб оставляет в металле высокие остаточные напряжения: со временем деталь может «повести», а напряжённый участок становится более уязвимым к усталостным и коррозионным трещинам. С внутренней стороны резкий изгиб может дать гофры и вмятины.
Берите самый жёсткий случай: коэффициент для наклёпанного металла при линии гиба вдоль волокон. В таблице это наибольшее значение. После этого проверьте радиус пробным гибом, а ещё лучше попросите у поставщика документ на металл.
Таблицы перепечатываются из издания в издание, и в разных версиях значения отдельных ячеек различаются, особенно для сталей средней прочности. Попадаются и обычные опечатки. Лучше брать один источник целиком, не собирая таблицу из ячеек разных сайтов, и подтверждать результат пробным гибом.
Не обязательно, но при одной толщине единый радиус обычно проще в производстве, чем набор разных: меньше смен инструмента и меньше путаницы с развёрткой. Если на детали разные толщины или материалы, радиус определяют для каждого гиба отдельно.