
Технология лазерной резки металла: как это работает

Как работает лазерная резка: принцип работы
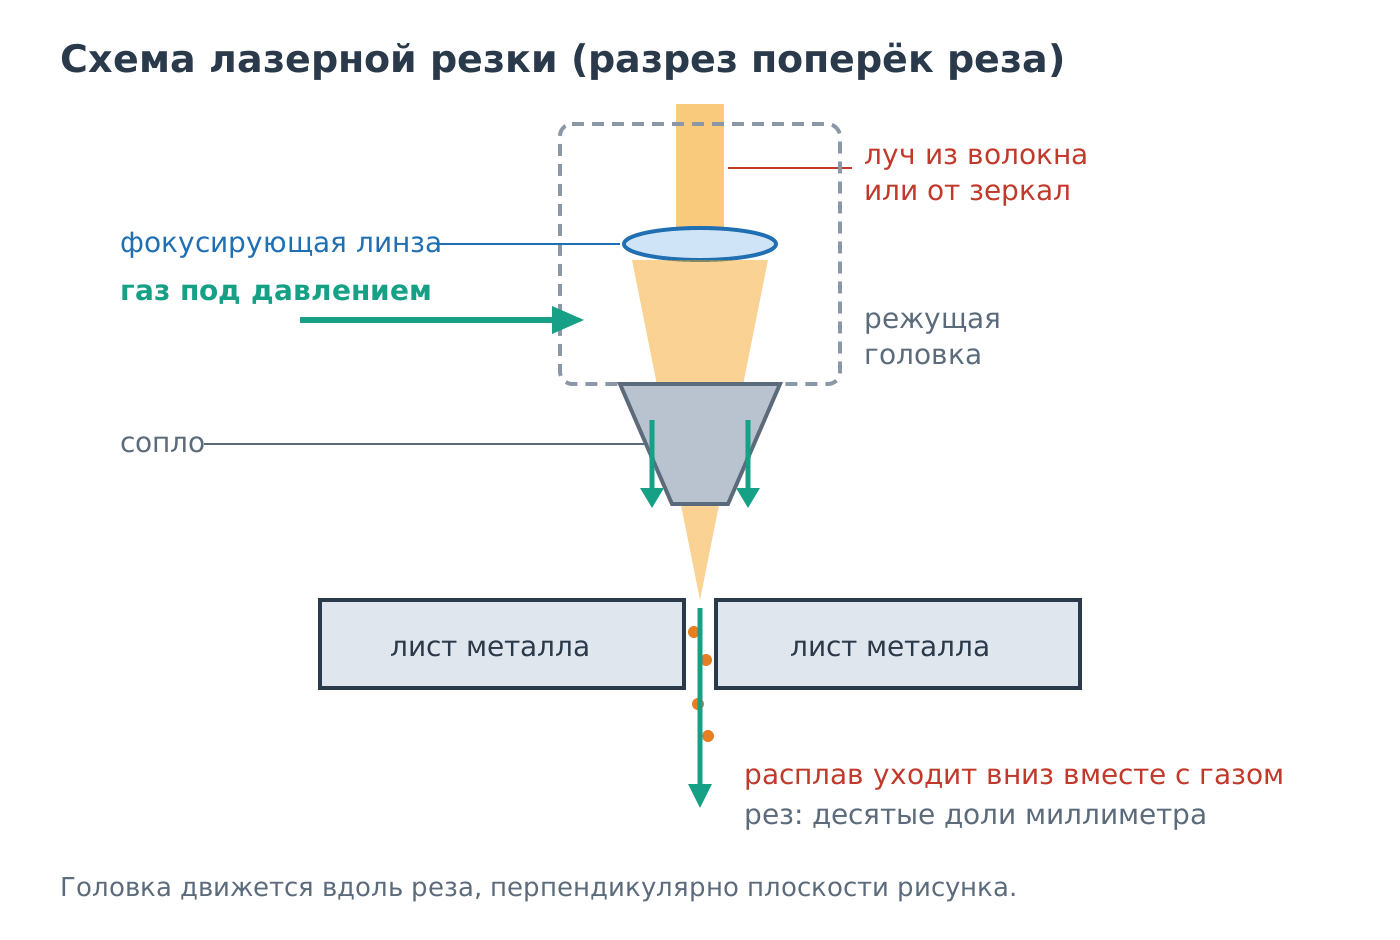
Лазерная резка: принцип работы начинается с самого лазера, который состоит из трёх частей. Активная среда умеет излучать свет, накачка снабжает её энергией, а резонатор, чаще всего пара зеркал, возвращает свет обратно, и тот усиливается при каждом проходе. На выходе получается узкий пучок одной длины волны с согласованными колебаниями, который почти не расходится. Такой пучок можно собрать линзой в точку.
Принцип работы лазерной резки металла укладывается в цепочку из шести звеньев:
- Луч приходит к режущей головке по гибкому оптоволокну или через цепочку зеркал, смотря какой лазер стоит в станке.
- Линза стягивает его в пятно размером меньше полумиллиметра.
- Металл поглощает свет, и световая энергия превращается в тепло.
- В пятне металл плавится, а при определённых условиях горит или испаряется, и по всей толщине листа возникает сквозное отверстие.
- Через сопло, расположенное соосно с лучом, идёт струя газа и выдувает расплав вниз, из отверстия.
- Головка движется по программе ЧПУ, отверстие вытягивается в узкую щель, которая и называется резом.
Отдельная история — начало реза. Если оно приходится не на кромку листа, сначала нужно проделать стартовое отверстие, то есть прожиг. Такое отверстие получается шире самого реза, так что его размещают в той части листа, которая всё равно уйдёт в отход, например внутри будущего отверстия, а не на линии контура. Прожиг занимает заметное время. Для нержавеющей стали толщиной около 13 мм это порядка 5–15 секунд.
Три способа резки: горение, плавление, испарение
Принцип лазерной резки металла один, а вот способов, которыми металл покидает рез, три. Те же три различает ГОСТ Р ИСО 9013-2022: резка с горением в кислороде, резка плавлением и резка испарением.
| Способ | Что происходит с металлом | Газ | Где применяют |
|---|---|---|---|
| Плавление | Луч плавит металл, газ выдувает расплав, химической реакции нет | Азот, реже аргон, давление порядка 10 бар и выше | Нержавеющая сталь, алюминий, титан: кромка получается чистой |
| Горение | Луч разогревает сталь до температуры воспламенения, дальше она горит в струе кислорода и сама добавляет тепла | Кислород, давление заметно ниже | Углеродистая и малолегированная сталь, в том числе толстая |
| Испарение | Металл не успевает расплавиться и уходит паром | Не обязателен: пар уходит сам или со струёй газа | Тонкие листы и точные контуры, а также материалы, которые не плавятся: дерево, углерод, часть пластиков |
Плавление и горение требуют заметно меньше энергии, чем испарение, и листовой металл режут в основном именно так. Кислород подключает к лучу собственный источник тепла, реакцию окисления, и благодаря этому толстую углеродистую сталь удаётся резать на сравнительно скромной мощности. Испарение выбирают там, где важна чистота профиля на тонком материале или где материал вовсе не плавится.
Есть и четвёртый вариант, к металлу почти не относящийся, — термораскалывание. Луч греет хрупкий материал, например стекло или керамику, вдоль линии, в нём возникают напряжения, и трещина послушно идёт за пятном нагрева.
Газ в зоне реза: кислород, азот, воздух, аргон
Вспомогательный газ нельзя считать второстепенной деталью: он уносит расплав и одновременно создаёт в резе химическую среду, окислительную или нейтральную. От этого зависят и скорость, и то, как выглядит кромка.
| Газ | Для какого металла | Что даёт | Чем приходится платить |
|---|---|---|---|
| Кислород | Углеродистая и малолегированная сталь | Горение добавляет тепло, толстый лист режется быстрее и при низком давлении | Тёмная оксидная плёнка, или окалина, на кромке: перед сваркой и особенно перед покраской её убирают |
| Азот | Нержавеющая сталь, алюминий | Не реагирует с металлом, кромка светлая и без цветов побежалости | Давление порядка 10–15 бар и большой расход, нужна высокая чистота газа |
| Сжатый воздух | Тонкий металл и детали без требований к кромке | Дешевле азота, при этом около 21% кислорода | Частичное окисление: на нержавейке кромка желтеет |
| Аргон | Титан | Полностью инертная среда: при нагреве титан реагирует и с кислородом, и с азотом | Дороже азота, применяют точечно |
Выбор газа — всегда компромисс между скоростью, чистотой кромки и себестоимостью. Азот избавляет от зачистки оксидов, но обходится дороже из-за давления и расхода. На нержавейке при современных мощностях азот даёт скорость, сопоставимую с кислородной резкой, и кислород там используют всё реже.
Два газа в станке не стоит путать. Углекислый газ в CO2-лазере находится внутри излучателя и в рез не подаётся.
Станок лазерной резки: из чего он состоит
Станок лазерной резки: принцип работы проще всего понять по его узлам.
- Источник излучения. Превращает электроэнергию в луч. Тип источника определяет длину волны, а от неё зависит, насколько охотно металл этот луч поглощает.
- Тракт доставки луча. У волоконных лазеров луч идёт по гибкому оптоволоконному кабелю, у CO2-лазеров по зеркалам, которые тщательно юстируют, охлаждают и продувают чистым сухим газом или воздухом.
- Режущая головка. Внутри коллиматор выравнивает расходящийся пучок, фокусирующая линза собирает его в пятно, защитное стекло закрывает линзу от брызг, а сопло направляет струю газа. Ёмкостный датчик следит за расстоянием от сопла до листа, чтобы фокус не уходил на неровностях.
- Подача газа. Магистраль или баллоны с кислородом, азотом, воздухом и регулировка давления.
- Привод. Портальная рама либо ходовой стол с сервоприводами, которые проводят головку по осям.
- ЧПУ и управляющая программа. Читают файл с контурами деталей и согласуют движение осей, мощность луча и подачу газа.
- Охлаждение. Лазер и оптика при работе нагреваются, и их охлаждают, как правило циркулирующей водой через чиллер.
В резке металла чаще всего работают источники двух типов.
| Параметр | Волоконный лазер | CO2-лазер |
|---|---|---|
| Длина волны | Около 1,06–1,07 мкм | 10,6 мкм |
| Где рождается луч | В оптоволокне, легированном иттербием | В смеси гелия, азота и углекислого газа, которую возбуждает электрический разряд |
| Как идёт луч | По гибкому волокну | Через зеркала |
| КПД | Порядка 25–30% | Около 10% |
| Сильная сторона | Быстро режет тонкий лист, металлы хорошо поглощают его излучение | Неметаллы: дерево, термопласты |
Короткая волна волоконного лазера лучше поглощается металлами, в том числе цветными металлами вроде алюминия, меди и латуни, поэтому тонкий лист он режет быстрее CO2-лазера той же мощности. Дисковые твердотельные и прямые диодные источники работают по похожему принципу и тоже применяются в резке. К твердотельным относят и лазеры на кристалле Nd:YAG: у таких источников с ламповой накачкой КПД, как правило, ниже, чем у CO2-лазера, а у лазеров с диодной накачкой выше.
Что режет лазер и чем определяется качество кромки
Стандарт называет пригодными для лазерной резки нелегированные и легированные стали, материалы на никелевой основе, титановые и алюминиевые сплавы. В цехах режут и медь с латунью, хотя для них приходится мириться с меньшими толщинами. Трубы и профили обрабатывают на отдельных трубных станках. Они берут круглые, квадратные и прямоугольные трубы, а часть моделей работает и с открытыми профилями, например L- и U-образными.
Предельная толщина упирается прежде всего в мощность. По паспортным данным производителей промышленных станков, источник на 6 кВт режет углеродистую сталь примерно до 25 мм, а на 24 кВт — до 40 мм и до 60 мм со специальным набором настроек для толстого листа. Медь и латунь относятся к отражающим металлам, и это видно по паспорту: при 6 кВт для них указаны около 16 и 12,7 мм, заметно меньше, чем для стали.
Точность и качество реза оценивают по ГОСТ Р ИСО 9013-2022. Главных параметров два: допуск перпендикулярности или наклона (насколько торец реза отклоняется от идеальной плоскости) и средняя высота профиля Rz5 (шероховатость торца). Дополнительно смотрят на оплавление верхней кромки и наличие грата, то есть застывшего металла на нижней кромке. Для каждого из двух главных параметров стандарт выделяет диапазоны качества, пять для перпендикулярности и четыре для шероховатости. Термины для дефектов реза (дефекты кромки и поверхности, шлак, трещины) собраны в ГОСТ Р ИСО 17658-2022.
Если на чертеже есть ссылка на стандарт, действуют и допуски на размеры. Для лазерной резки до 32 мм применяют первый, более жёсткий класс. Например, для листа толщиной 1–3,15 мм допуск на размер до 3 мм составляет ±0,10 мм, а на размер от 315 до 1000 мм — ±0,35 мм. Стандарт оговаривает, что такие классы достижимы на оборудовании с проведённым техобслуживанием и при работе обученных операторов. В справочнике Machinery's Handbook для типовой установки на углеродистой стали толщиной 12,7 мм указан допуск около ±0,13 мм.
Алюминий в этом смысле особый: стандарт прямо допускает для него шероховатость примерно вчетверо выше табличной. На ширину реза, шероховатость торца и зону нагрева сильнее всего влияют мощность, скорость, положение фокуса, давление газа и диаметр сопла. Ширина реза обычно составляет десятые доли миллиметра и растёт с толщиной листа.
Плюсы и ограничения лазерной резки
Что работает в пользу метода:
- Инструмент не касается заготовки, поэтому тонкие и нежёсткие листы не прогибаются от усилия резания.
- Контур любой сложности задаёт файл, а не оснастка: единичные детали и малые партии обходятся без штампов и пресс-форм.
- Узкий рез позволяет плотно раскладывать детали на листе и экономить металл при раскрое.
- Производительность на тонком и среднем металле высока, особенно у волоконных лазеров.
Что стоит учитывать:
- Нагрев остаётся нагревом: на кромке возможны оксидная плёнка, грат и узкая зона термического влияния.
- Предельная толщина задана мощностью конкретной установки.
- Для меди и латуни предел по толщине ниже, чем для стали.
- В ГОСТ Р ИСО 9013-2022 диапазон толщин для лазерной резки доходит до 32 мм, для плазменной до 150 мм, для кислородной до 300 мм. Это не предел возможностей станков, а граница применимости стандарта, но она показывает, что у каждого способа своя территория.
- Оборудование дорогое, поэтому для разовых и небольших заказов обычно проще заказать резку, чем покупать станок.
Частые вопросы
Цвет подсказывает, что происходило с металлом. Тёмная оксидная плёнка остаётся после резки углеродистой стали в кислороде. Жёлтый, соломенный или золотистый оттенок на нержавейке появляется, если вместо чистого азота работал воздух или в азоте оказалась примесь кислорода: достаточно небольшой доли. Светлая кромка получается на азоте нужной чистоты.
Да, для этого есть специальные трубные станки. Размеры заготовки ограничены конкретной моделью, и габарит трубы лучше согласовать заранее. Некоторые станки умеют делать и рез со скосом кромки до 45° под сварку.
Зависит от газа и назначения детали. После кислородной резки перед сваркой и особенно перед покраской оксидную плёнку на кромке удаляют. Азотная кромка чистая и обычно подходит под сварку и покраску без зачистки. Если на нижней кромке остался грат, его снимают отдельно.
Мощность определяет, какую толщину можно пройти, но кромку формирует сочетание параметров: скорость, положение фокуса, давление газа и диаметр сопла. Один и тот же лазер при разных настройках оставит разные кромки.
Это узкая полоса металла вдоль реза, где структура изменилась из-за нагрева. Совсем без неё не обойтись, ведь резка тепловая. Зато у лазера эта полоса узкая: по данным TWI, для сплавов, склонных к закалке, она меньше полумиллиметра. Если свойства металла в этой зоне важны для детали, слой при необходимости удаляют перед сборкой.
Заказать лазерную резку
Если нужно не разобраться в технологии, а получить деталь, лазерную резку можно заказать в компании «СоюзБалтСтрой». Чтобы расчёт был точным, пришлите:
- чертёж или векторный файл с контуром, например в формате DXF;
- материал и его марку;
- толщину листа;
- количество деталей;
- требования к кромке, например нужна ли чистая кромка под покраску или сварку.
На стоимость влияют материал и толщина, объём реза, выбор газа (азот обходится дороже кислорода и воздуха) и тираж.
Подробнее об услуге — на странице «Лазерная резка металла». Заготовки после резки часто отправляют на гибку. Как выбрать радиус, чтобы металл не треснул, мы разбирали в статье «Радиус гибки листового металла», а саму операцию можно заказать на странице «Гибка металла».